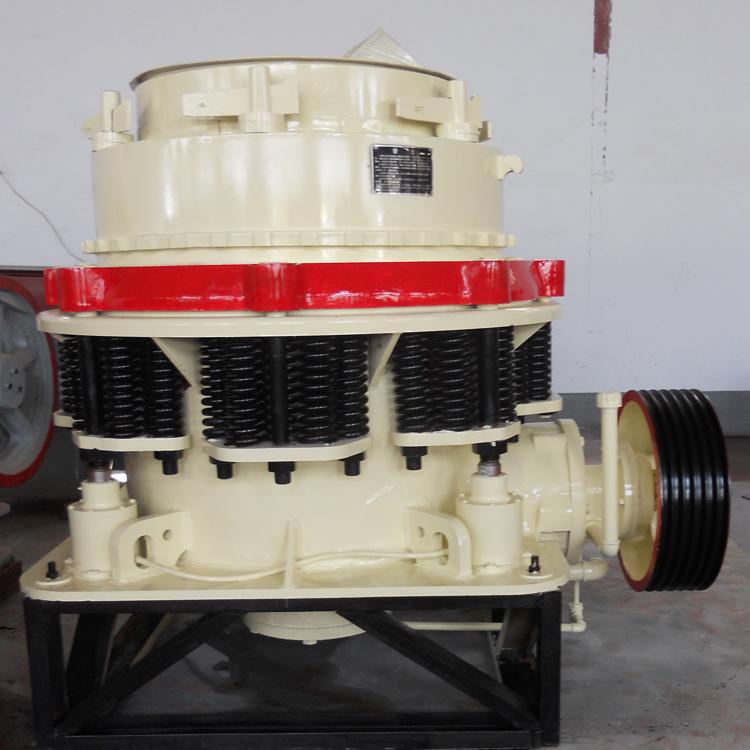
老铁们,说到锰矿破碎,很多人第一反应就是“硬”、“难搞”、“磨损大”。确实,锰矿石硬度高、磨蚀性强,普通的颚破、反击破很难扛得住。这时候就得请出我们的“硬岩克星”——圆锥破碎机!今天咱们就来唠唠这设备在锰矿上的应用,从工艺流程到选型攻略,全是大实话,看完保证你有收获。
锰矿破碎,为什么非圆锥破不可?
锰矿石莫氏硬度通常在5-7级之间,属于中硬到硬矿石。反击破处理这类矿石,板锤、衬板磨损快得吓人,两三天就得换,成本扛不住。而圆锥破碎机采用“层压破碎”原理,靠动锥和定锥之间的挤压和弯曲作用来破碎矿石,耐磨件寿命长,电耗低,处理量大。国内某大型锰矿企业,原来用颚破+反击破工艺,日处理量才800吨,衬板损耗严重。后来改用江西恒昌矿山机械设备的圆锥破碎机,日处理量直接飙升到1500吨,衬板寿命延长了3倍以上,老厂长老毛了:“这设备真香!”
锰矿破碎工艺流程详解
锰矿破碎一般分三个阶段:粗碎、中碎、细碎。具体流程如下:
粗碎阶段:用颚式破碎机把原矿(300-800mm)破碎到150mm以下。这一步没啥技术含量,主要是给圆锥破喂料做准备。
中碎阶段:用圆锥破碎机(标准型)把150mm的矿石破碎到40-50mm。这个阶段要求处理量大、破碎比适中,圆锥破稳稳拿捏。
细碎阶段:用短头型圆锥破碎机把40-50mm的矿石进一步破碎到10-20mm,直接进入磨矿工序。
国外案例呢? 南非某大型锰矿企业(锰矿储量全球前三),采用的就是“颚破+圆锥破+圆锥破”三段一闭路流程,中细碎全用圆锥破,最终产品粒度控制在12mm以下,磨矿效率提高了15%以上。人家老外都在用,咱们更该信!
圆锥破碎机型号选型攻略
选型这事,千万别拍脑袋。给大伙几个硬指标:
1. 看处理量
日处理量500吨以下:用单缸液压圆锥破(如PYD900、PYD1200系列)日处理量500-1500吨:用多缸液压圆锥破(如HP200、HP300系列)
日处理量1500吨以上:上大型多缸圆锥破(如HP500、HP800系列)
2. 看进料粒度
粗碎用:标准型圆锥破(允许最大给料尺寸80-300mm)中碎用:中型圆锥破
细碎用:短头型圆锥破
3. 看耐磨件材质
锰矿强烈推荐采用高锰钢ZGMn13Cr2材质的轧臼壁和破碎壁,抗冲击、耐磨性比普通高锰钢提升30%以上。江西恒昌矿山机械设备的圆锥破,标配就是这种材质,用户反馈使用周期能到4-6个月,中间基本不用停机更换。

4. 看液压系统
锰矿硬度大,容易堵料,所以液压系统必须可靠。建议选带自动过铁保护、清腔功能的型号——碰到铁器、杂矿,系统自动释放,5秒钟清理完毕,不伤设备。
圆锥破碎机日常操作维护
别觉得买了好设备就万事大吉,维护不到位,啥机器都白搭。
润滑系统:每天检查润滑油油位、油温、油质。锰矿粉尘大,建议每3个月换一次润滑油,同时清洗润滑管路。
排料口调整:锰矿磨损快,排料口容易变大,导致产品粒度不合格。建议每班检查一次,发现偏大就及时用液压调整。咱这行干的就是个精细活儿!
衬板检查:每次停机时,用手电筒照一下衬板磨损情况。我见过最惨的——衬板磨穿还在干,结果动锥都磨坏了,换一套好几万,心疼不心疼?
密封件保护:锰矿粉尘多,防尘密封件一旦损坏,粉尘进入润滑系统,轴承、齿轮全部报废。建议每两个月检查一次密封胶圈,发现老化及时更换。
圆锥破碎机与同类设备对比
| 设备类型 | 适合矿石 | 处理量 | 电耗 | 耐磨件寿命 | 维护难度 |
|---|---|---|---|---|---|
| 圆锥破碎机 | 中硬、硬矿石(锰矿) | 大 | 低 | 长 | 中等 |
| 反击式破碎机 | 软、中硬矿石 | 中等 | 高 | 短(2-3天换板锤) | 低 |
| 锤式破碎机 | 中硬矿石 | 中低 | 中 | 短(1-2周换锤头) | 中 |
| 辊式破碎机 | 细碎、硬度中等 | 低 | 低 | 长 | 高 |
结论很清晰:锰矿这种硬骨头,圆锥破是性价比最高的选择。
应用场景总结
锰矿破碎,无论是南方那种少尘的“软锰矿”,还是北方那种硬梆梆的“硬锰矿”,圆锥破都能完美适配。特别是日处理量500吨以上的中大型选厂,用圆锥破做中细碎,不仅产量稳,而且产品粒度均匀,后续球磨机效率能提升10%-15%。
如果你是刚入行的新手技术员,或者正在为锰矿选型发愁的采购,我建议直接找江西恒昌矿山机械设备的技术团队。他们家的圆锥破在锰矿破碎领域积累了十几年经验,从工艺流程设计到设备选型,一条龙服务,省心又省钱。记住一句话:选矿设备选型,别光看价格,要看综合运营成本。一台靠谱的圆锥破,能帮你的选厂省出大利润!
温馨提示:本文数据基于常见工况,实际选型请结合现场物料特性、产能要求和预算,最好是让厂家做工艺试验,拿数据说话。